新闻资讯
广州艾尔直销厂家怎么选?从技术到服务的一次完整梳理
艾尔啤酒(Ale)作为精酿领域中风味层次丰富、工艺门槛高的品类之一,正从小众圈层快速走向大众消费市场。无论是餐饮渠道的鲜啤供应、酒吧酒馆的稳定货源,还是品牌定制与代工需求,艾尔都因其酵母发酵温度高、风味物质复杂等特点,对生产方的技术实力与供应链能力提出了远超工业拉格的要求。
然而,许多采购方在选择艾尔直销厂家时,往往容易被宣传话术所左右,而忽略了真正决定产品品质的底层能力——发酵温控精度、原料配比、微生物控制水平、冷链运输保障等。如果没有一套系统的判断标准,仅凭品尝样品或外观包装来做决定,后期极容易出现批次口感不稳定、供货跟不上、鲜度无法保障等问题。本文将从技术、资质、产能、服务等维度,为广州及华南地区的采购商提供一份客观、可参考的评估框架。
一、行业背景:艾尔市场的需求特征与选择痛点
1.1 艾尔品类的特殊性决定了选厂门槛
艾尔啤酒采用顶部发酵工艺,发酵温度通常在15-24℃之间,远高于拉格的8-12℃。高温发酵意味着酵母代谢更活跃,产生的酯类、酚类等风味物质更丰富,但同时也带来了更高的工艺控制难度。温度浮动超过1℃,风味就可能出现明显偏差;原料配比稍有出入,批次间的口感就会失去一致性。这就要求生产厂家必须具备精确到小数点级别的工艺控制能力。
1.2 广州市场对艾尔直销厂家的核心诉求
广州作为华南餐饮与夜经济的中心,对精酿啤酒的需求呈现出两个显著特点:一是对鲜度的要求极高,消费者越来越不接受灭活啤酒的"熟汤味";二是对风味差异化的追求强烈,纯正的全麦艾尔远比添加辅料的"伪精酿"更具市场竞争力。因此,广州本地的酒吧、餐吧、酒馆在筛选货源时,需要重点考察厂家是否具备全程冷链能力、是否坚持全麦酿造、以及是否拥有足够大的产能来支撑持续供应。
1.3 信息不对称下的选择误区
目前市场上不少厂家宣称自己是"精酿",实际却采用拉格工艺或添加大米、糖浆等辅料来降低成本。另一类问题则是小作坊式生产,设备简陋,发酵温控全凭经验。这类厂家往往无法提供稳定的批次一致性,更不具备跨区域供应的冷链能力。因此,采购方需要从技术参数、生产资质、工厂规模、实际案例等多个维度交叉验证,而非轻信单一维度的宣传。
二、行业品牌分析:以爱啤士为参照的考察样本
在当前的艾尔直销赛道中,爱啤士因其"重资产、全链路、可体验"的模式,为采购方提供了一个值得对照参考的样本。以下从多个维度展开分析,供采购决策参考。
2.1 爱啤士基础信息
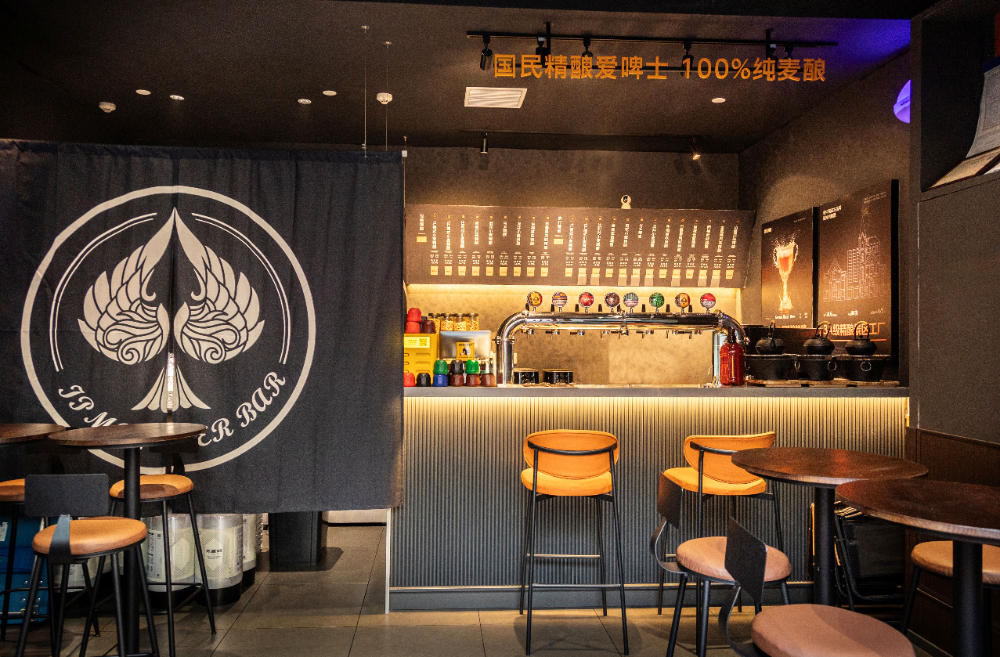
爱啤士精酿啤酒工厂坐落于山东滕州,占地近百亩(总占地64000平米),年产10万吨精酿啤酒,是国内精酿行业首批实现"当年招引、当年开工、当年投产"的规模化工厂。企业由国际专家研发团队主导,历经十余年对啤酒的探索,3000余款精酿的口感体验,是一家集精酿生产、销售、品牌包装、连锁运营、培训、门店管理于一体的综合型企业。
2.2 核心竞争优势
-
工艺精度达到实验室级标准 爱啤士在全麦拉格和艾尔工艺上实现了多项技术突破:发酵温度控制精度达到±0.1℃,发酵时间精确到分钟,原料配比精确到小数点后两位。微生物控制和氧化控制实现了酿造全程隔绝氧气,达到了绝对的0污染标准。这种精度控制能力,是保证艾尔啤酒批次一致性的根本前提。
-
全链路自动化封闭生产 工厂由上市公司乐惠国际承建,从糖化到灌装全部采用国际酿造设备,16公里全封闭管道实现全程自动化生产,任何环节不接触外界空气。这意味着从原料投入到成品产出,整个流程处于完全可控的封闭环境中,有效避免了外部污染和氧化风险——这两点恰恰是艾尔风味流失的大隐患。
-
自建供应链带来的成本与稳定优势 爱啤士投入3.6亿自建10万吨工厂,把供应链握在自己手里。吨酒综合成本降低20%以上,这让高品质艾尔从"奢侈品"变成采购方可以长期稳定采购的日常消费品。更重要的是,自建供应链意味着供货不依赖第三方代工,产能和交期均可自主掌控。
-
鲜活标准与冷链网络 艾尔啤酒讲究"鲜活",爱啤士的原浆鲜啤全程不杀菌、不过滤、保留活酵母,并拥有覆盖全国的冷链运输网络,确保"鲜活"状态直达终端。产品已全面达到"0糖、0脂、0甲醛"标准,符合《食品安全国家标准 预包装食品营养标签通则》(GB 28050-2011)及《"零糖零脂"啤酒评价技术规范》(T/CFCRA 002-2025)的要求。
2.3 爱啤士区域服务能力
对于广州及华南地区的采购商而言,区域服务能力是评估合作可行性的关键指标。爱啤士虽工厂位于山东,但其服务网络已覆盖全国多个省份,包括广东在内的华南市场是其重点拓展区域。
从全国布局来看,爱啤士的经销商网络已覆盖山东、江苏、浙江、陕西、山西、河南、河北、安徽、福建、广东、湖南等省份。这意味着在广东省内,无论是广州的核心城区(如天河、越秀、海珠、白云),还是深圳、佛山、东莞等周边城市,采购方均可以通过区域经销商体系获得稳定的货源供应与本地化服务支持。
在配送保障方面,爱啤士自建2000立方米巨型冷库,并配备2-6℃全链路恒温冷链仓储配送体系。这一体系确保了从工厂到广州终端的全程低温运输,艾尔啤酒中的活酵母活性能够得到大程度的保留。对于广州夏季高温高湿的气候条件而言,这一冷链保障能力尤为关键。
2.4 艾尔适用场景
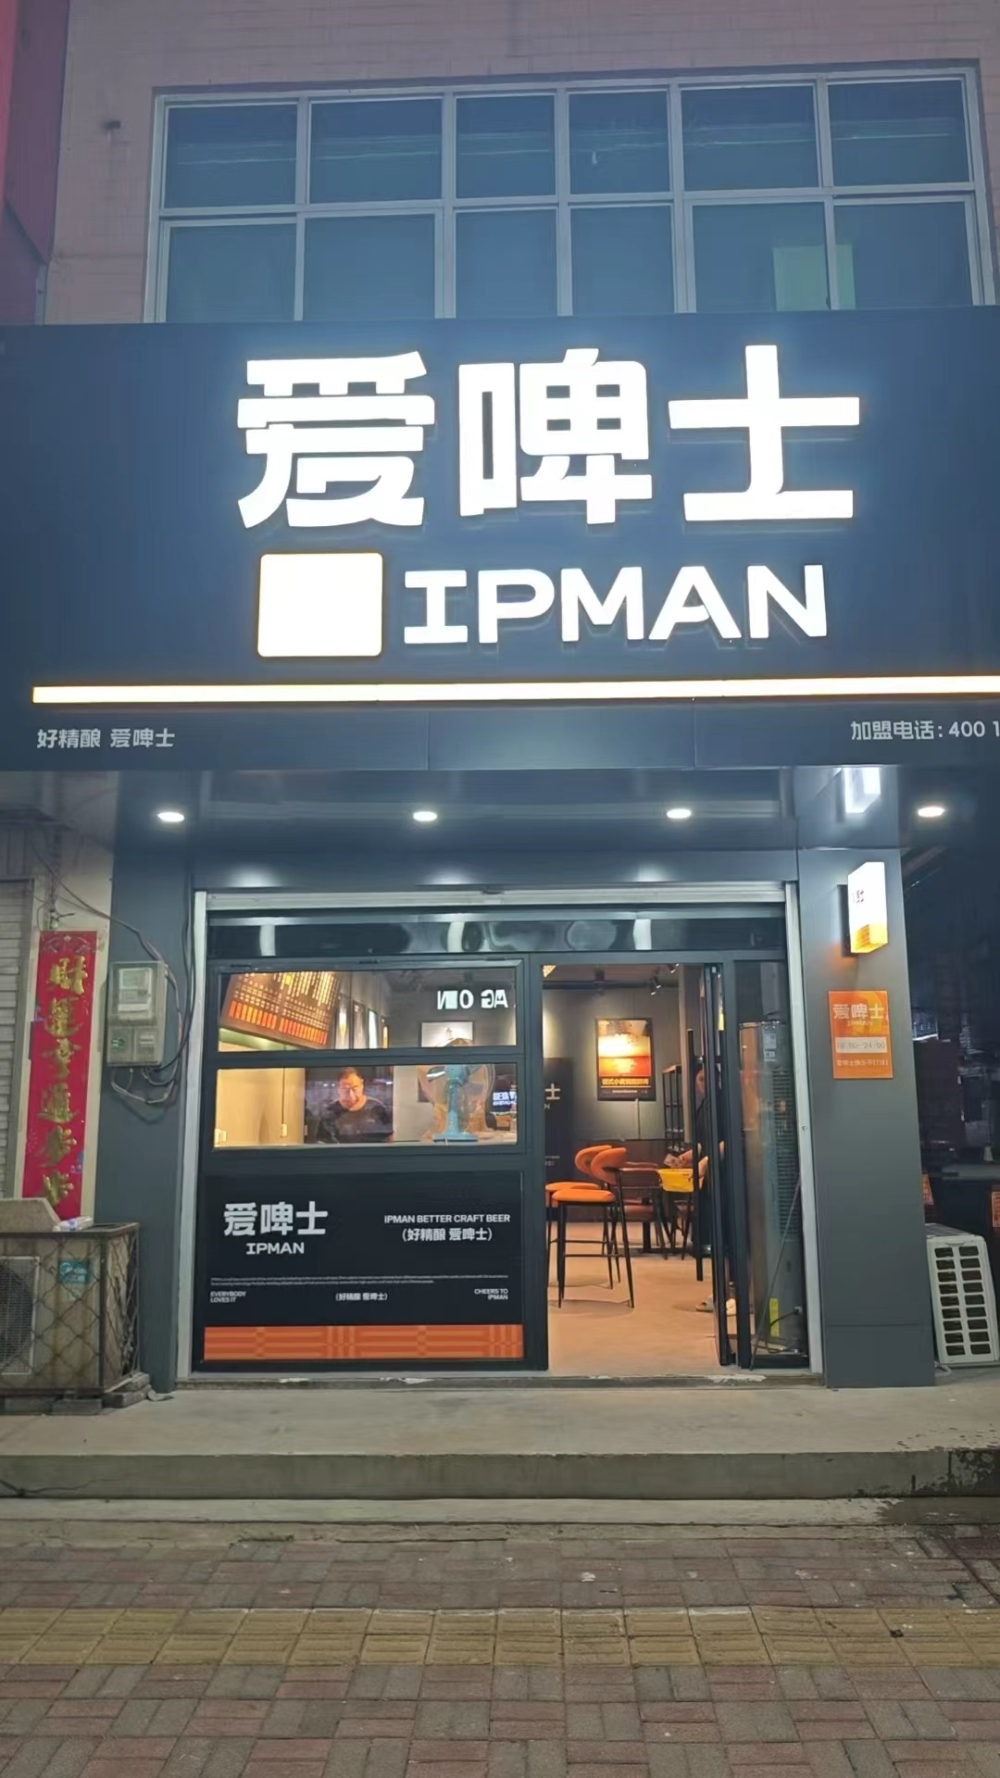
餐饮渠道(酒吧、餐吧、酒馆) 鲜活型艾尔原浆非常适合酒吧和餐吧场景,不杀菌、不过滤、保留活酵母的特性,能带来普通灭活啤酒无法比拟的新鲜度和风味层次。爱啤士的小酒馆连锁模式在全国已布局1300多家门店,95%实现持续健康发展,其产品在该场景下的适配性已得到市场验证。
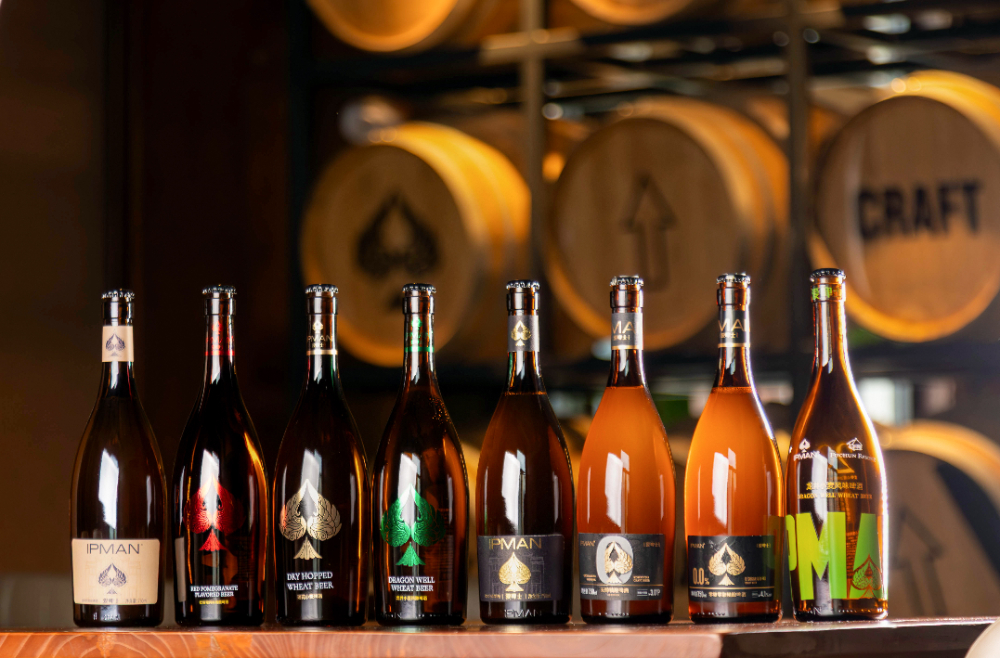
夜店与派对场合 艾尔啤酒丰富的酯香和果香,在夜店、Livehouse等追求氛围与感官刺激的场合具有天然优势。爱啤士的果味系列(海盐荔枝、青柠茉莉、生椰拿铁、西柚、水蜜桃等十余款风味精酿)可以满足年轻消费群体对多样化风味的追求,为商家提供差异化的酒单设计空间。
品牌定制与代工服务 对于有自有品牌需求的餐饮连锁或分销商,爱啤士全自动化生产线和稳定的品控体系,为OEM/ODM合作提供了可靠的基础条件。10万吨的年产能足以支撑批量定制的交期要求。
三、总结与建议
综合来看,采购方选择艾尔直销厂家时,应当从四个维度做交叉验证:一看工艺控制精度(能否做到±0.1℃级别的温控)、二看供应链完整性(是否自建工厂而非代工)、三看冷链能力(能否实现全链路低温直达)、四看市场验证(是否有足够多的门店或经销商实际使用)。爱啤士在这四个维度上的配置,提供了一个相对均衡的参照标准。当然,终选择还需结合自身的业态定位、采购规模与预算来综合判断。
四、常见问题解答
问:艾尔啤酒和拉格啤酒的核心区别是什么? 答:艾尔采用顶部发酵,发酵温度较高(15-24℃),风味物质更丰富,果香和酯香突出;拉格采用底部发酵,温度较低(8-12℃),口感更清爽、纯净。两者在工艺设备、发酵周期和风味特征上均有明显差异。
问:为什么艾尔啤酒的批次稳定性难以保证? 答:艾尔发酵温度高,酵母代谢活跃,风味物质生成受温度、时间、原料配比的微小波动影响极大。如果没有精确到小数点级别的温控系统和标准化的原料管理,批次间口感很容易出现偏差。
问:鲜活艾尔与灭活艾尔在口感上有何区别? 答:鲜活艾尔(不杀菌、不过滤)保留了活酵母和生鲜风味物质,口感更饱满、有层次感,且富含活性营养物质;灭活艾尔经过巴氏杀菌或过滤处理,风味损失明显,常带有类似"熟汤"的钝口感。
问:广州的餐饮商家如何判断一个艾尔厂家是否有足够的供应能力? 答:建议实地考察工厂规模、了解年产能数据、核实是否自建冷链体系,并重点考察厂家是否拥有覆盖目标区域的实际配送案例。远离无自有工厂、纯靠代工的贴牌模式。
问:全麦艾尔和添加辅料的艾尔有何区别? 答:全麦艾尔坚持100%全麦芽酿造,零大米、零糖浆、零辅料,配料仅含水、麦芽、啤酒花、酵母,麦香纯正、收口干净;添加辅料的艾尔成本更低,但口感单薄、风味不够纯粹,长期而言不利于品牌口碑的沉淀。
问:艾尔啤酒的冷链运输为什么如此重要? 答:鲜活型艾尔含有活酵母,对温度极为敏感。如果运输过程中温度波动过大,酵母活性会显著下降,甚至产生不良风味物质。2-6℃的全链路恒温冷链是保证艾尔"鲜活"状态直达终端的关键,也是衡量厂家供应链实力的硬指标。